PC강봉
긴장근용 PC강봉 (Prestressing Bar)
HIBON 긴장근 제품 특성
1 . 기계적 성질이 뛰어납니다.
- PC강재에서 요구하는 80% 이상의 항복비보다 훨씬 높은 90% 이상의 항복비를 갖고 있으므로 콘크리트의 품질이 뛰어납니다.
- 상온에서 Prestress를 가한 후 콘크리트 제품 속에서의 응력 손실 값인 Relaxation loss가 아주 적어 경제적으로 유리합니다.
2. 콘크리트와의 부착력이 좋습니다.
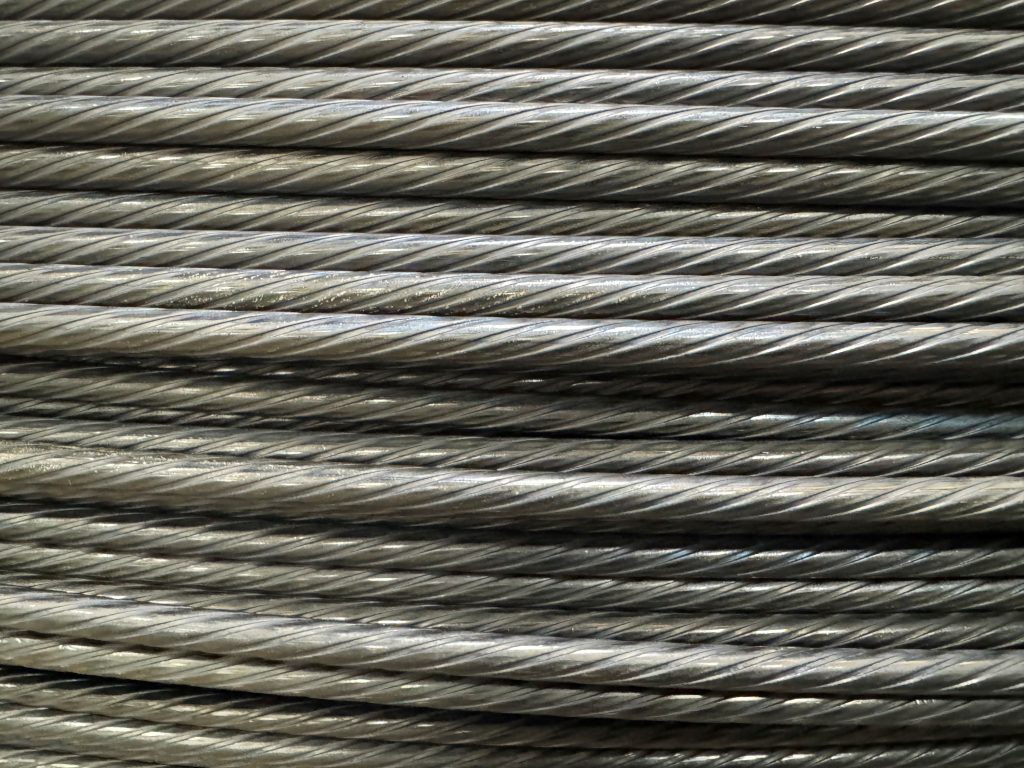
- 표면에 3~6개의 나선 홈이 균일하게 파여 있어 강력한 부착력을 가지므로 별도의 정착 장치가 필요 없기 때문에 작업 능률이 향상될 뿐 아니라 제조 원가도 절감됩니다.
3. 사용하기가 쉽습니다.
- 기계적 성질을 저하시키지 않으면서 자동 편성기를 사용하여 Spot 용접이 가능하므로 콘크리트 제품의 품질 고급화와 자동화를 통한 생산성 향상에 기여합니다.
- 탄성 한계 내에서 2m 이상의 코일 내경으로 감아 놓았기 때문에 코일에서 풀어 쓸 때 완전히 직선 상태를 유지하므로 별도의 교정 작업이 필요 없습니다.
- 선재를 이형 인발한 후에 고주파 열처리를 실시하여 제조한 제품이므로 치수의 정밀도가 높고 단면적이 균일하여 긴장 작업 시 일정하게 늘어납니다.
HIBON 긴장근 Relaxation의 구분
Low-relaxation HIBON의 규격 및 기계적 성질은 JIS G 3137 D종 1호와 동일하며,
그중 Relaxation 값만이 Autoclave 양생을 실시하는 PHC Pile을 고려하여 고온 조건하에서 우수한 품질 특성을 유지하도록 설계·생산되고 있습니다.
| 기호 | 호칭경 (mm) | Relaxation 설계치 | |
| 증기 양생 조건(75℃) | Autoclave 양생 조건(180℃) | ||
| LR-15 | 5.1~12.6 | 3.5% 미만 | 15% 미만 |
| LR-8 | 3.0% 미만 | 8% 미만 | |
* Relaxation 값은 최저 인장하중의 70%를 초기 적재하중으로 23시간 시험한 값입니다.
HIBON 간장근의 가공방법의 구분
1. AC공법
- 1차 양생은 최고 90℃이하(주로 75℃)에서 증기양생을 실시하고, 2차 양생은 최고200℃이하(주로 180℃)에서 고온고압양생을 실시하는 공법으로
NAC 공법보다 양생 시간이 짧아 단시간 내 출하가 가능하며, 대구경화(大口經花)에 따른 제조설비상의 제약을 받지 않아 생산성이 높아진다는 장점이 있습니다.
2. NAC공법
- 1차, 2차 양생을 모두 최고 90℃이하(주로 75℃)에서 증기양생을 실시하는 공법으로 고온에서 양생하지 않으므로
강재의 Relaxation 손실이나 Prestress 도입 시 콘크리트의 탄성변형 및 Creep 등에 의한 강재의 응력손실량이 AC 공법보다 적고,
수화조직이 치밀하여 화학적 저항성 등의 콘크리트 내구성이 뛰어난 장점이 있습니다.
HIBON 간장근의 품질 특성
| 강봉의 종류 | 호칭경 | 기본경 (mm) | 허용차 (mm) | 공칭단면적 (mm²) | 단위중량 (kg/m) | 코일내경 (m) | 홈 수 (개) | 홈 방향 |
| 긴장근용 SBPD 1275/1420 | 5.1mm | 5.10 | ±0.05 | 19.64 | 0.154 | 2.0 | 3 | S |
| 6.1mm | 6.10 | ±0.05 | 28.27 | 0.222 | 2.0 | 3 | S | |
| 7.4mm | 7.25 | ±0.05 | 40.00 | 0.314 | 2.0 | 3 | S | |
| 8.3mm | 8.33 | ±0.05 | 54.50 | 0.412 | 2.0 | 4 | S | |
| 9.2mm | 9.25 | ±0.05 | 64.00 | 0.502 | 2.0 | 6 | S | |
| 11.0mm | 11.10 | ±0.05 | 90.00 | 0.707 | 2.2 | 6 | S | |
| 13.0mm | 13.10 | ±0.05 | 125.00 | 0.981 | 2.2 | 6 | S |
(단위중량은 참고치임.)
* 허용치는 기본경에 대한 것입니다.
HIBON 간장근의 전조 및 두부가공
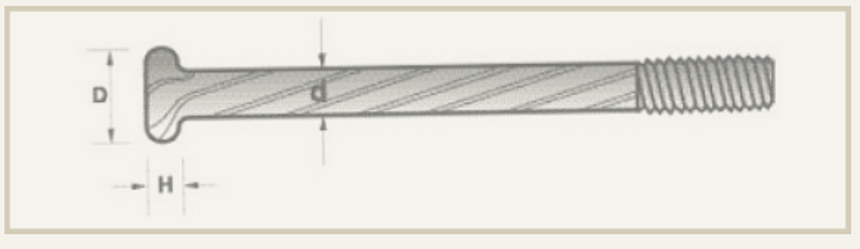
HIBON은 표면을 절삭하지 않고 그대로 전조나사와 온간압조가 가능하며 그 치수는 다음과 같습니다.
전조나 온간압조로 머리부 성형 후에는 강도확인을 실시하고 사용하는 것이 작업조건 파악에 바람직합니다.
* 나사부와 헤드부의 참고 치수
| 호칭경 | 기본경 d (mm) | 나사부 | 머리부 | ||
| 나사 호칭경(mm) | Pitch(mm) | 외경 D(mm) | 두께 h(mm) | ||
| 5.1mm | 5.10 | M 6 | 0.75 | 9.0 - 10.0 | 4.5 - 6.5 |
| 6.1mm | 6.10 | M 7 | 0.75 | 9.5 - 11.5 | 5.5 - 6.5 |
| 7.4mm | 7.25 | M 8 | 1.0 | 13.5 - 14.5 | 6.5 - 8.0 |
| 8.3mm | 8.33 | M 9 | 1.0 | 14.5 - 15.5 | 6.7 - 8.2 |
| 9.2mm | 9.25 | M 10 | 1.25 | 16.0 - 17.5 | 7.0 - 8.5 |
| 11.0mm | 11.10 | M 12 | 1.5 | 18.5 - 20.0 | 8.5 - 10.0 |
| 13.0mm | 13.10 | M 14 | 1.5 | 21.5 - 23.0 | 9.5 - 11.0 |
| 형상 | 호칭 d(mm) | 대변거리 B(mm) | 대각거리 C(mm) | 높이 H(mm) | 중량 W(g) | 비고 |
| 30° HBC | M 8 | 17 | 19.6 | 12 | 19 | 재질 : S45C |
| M 10 | 19 | 21.0 | 15 | 27 | ||
| M 11.2 | 23 | 26.6 | 18 | 50 | ||
| M 12 | 23 | 26.6 | 18 | 49 | ||
| M 12.5 | 26 | 30.0 | 21 | 73 | ||
| M 14 | 26 | 30.0 | 21 | 71 |
주문시 참고 사항
제품의 사용 용도 및 작업 조건 등을 명확히 해야만 고객이 만족할 수 있는 최적의 제품을 생산할 수 있으므로, 주문 시에는 다음 사항을 참고하시어 상세히 알려주시기 바랍니다.
1. 규격: JIS G 3137 D종 또는 C종
2. 선 지름: 호칭명 및 공칭경을 모두 표기
3. 납기: 희망 납기를 구체적으로 표기
4. 기타: 특별 요구 사항 표기(예: 포장방법)